
Trong thi công nội thất gỗ công nghiệp, hệ thống bản lề và ốc vít liên kết là bộ phận chịu toàn bộ tải trọng động và tĩnh của cánh cửa tủ trong suốt quá trình vận hành. Một thực tế rất phổ biến mà nhiều người thợ thường gặp phải là cùng một quy cách vít và cùng một thao tác siết, nhưng khi bắt vào tấm ván này thì liên kết rất chắc chắn, trong khi bắt vào tấm ván khác lại bị toét lỗ ren, trượt vít hoặc chỉ sau vài tháng sử dụng cánh tủ đã xệ xuống quẹt sàn.
Nguyên nhân cốt lõi không nằm ở tay nghề vặn ốc mà bắt nguồn trực tiếp từ sự khác biệt cơ lý giữa các dòng cốt ván: MDF, HDF, Plywood và ván dăm. Mỗi loại cốt gỗ sở hữu cấu trúc thớ sợi, mật độ nén và hướng liên kết keo hoàn toàn khác nhau, đòi hỏi người thợ phải hiểu rõ bản chất vật liệu để lựa chọn đúng đường kính mũi khoan mồi, độ sâu lỗ chén và kỹ thuật siết vít tương ứng.
Cốt gỗ công nghiệp nào giữ vít và bản lề chắc chắn nhất hiện nay?
Ván Plywood và cốt ván HDF là hai dòng cốt sở hữu lực bám giữ đinh vít cao nhất; Plywood giữ vít vượt trội nhờ các lớp gỗ lạng đan xen vuông góc đa hướng, trong khi HDF giữ ren cực chặt nhờ mật độ nén sợi gỗ rất cao.
Ngược lại, ván dăm có cấu trúc hạt xốp và độ liên kết nội tại thấp nên lực giữ ốc vít yếu nhất, đặc biệt rất dễ bị nứt toác và trượt ren khi bắt vít trực tiếp vào mép cạnh ván.
Phân phối chính hãng bởi An Phú Cường – đại lý ủy quyền Gỗ An Cường tại Thanh Hóa, Ninh Bình và Nam Định, đủ CO/CQ, giá sỉ tận gốc.
Cấu Trúc Lõi Cốt Ảnh Hưởng Trực Tiếp Đến Độ Bám Giữ Vít
Để thao tác gia công chuẩn xác, thợ mộc cần phân tích cấu trúc giải phẫu bên trong của từng loại cốt ván. Cốt ván dăm (PB hay MFC) được sản xuất từ các dăm gỗ thô trộn keo ép nhiệt, gồm hai lớp bề mặt mịn và lớp lõi giữa chứa các mảnh dăm lớn có nhiều khoảng rỗng. Khi bắt vít vào ván dăm, ren vít chỉ bám vào các mảnh dăm gỗ rời rạc nên lực kháng nhổ tương đối thấp, thợ thi công có thể tìm hiểu thêm đặc tính này tại bài viết tìm hiểu chi tiết về cốt gỗ ván dăm để nắm rõ giới hạn chịu tải của dòng vật liệu này.
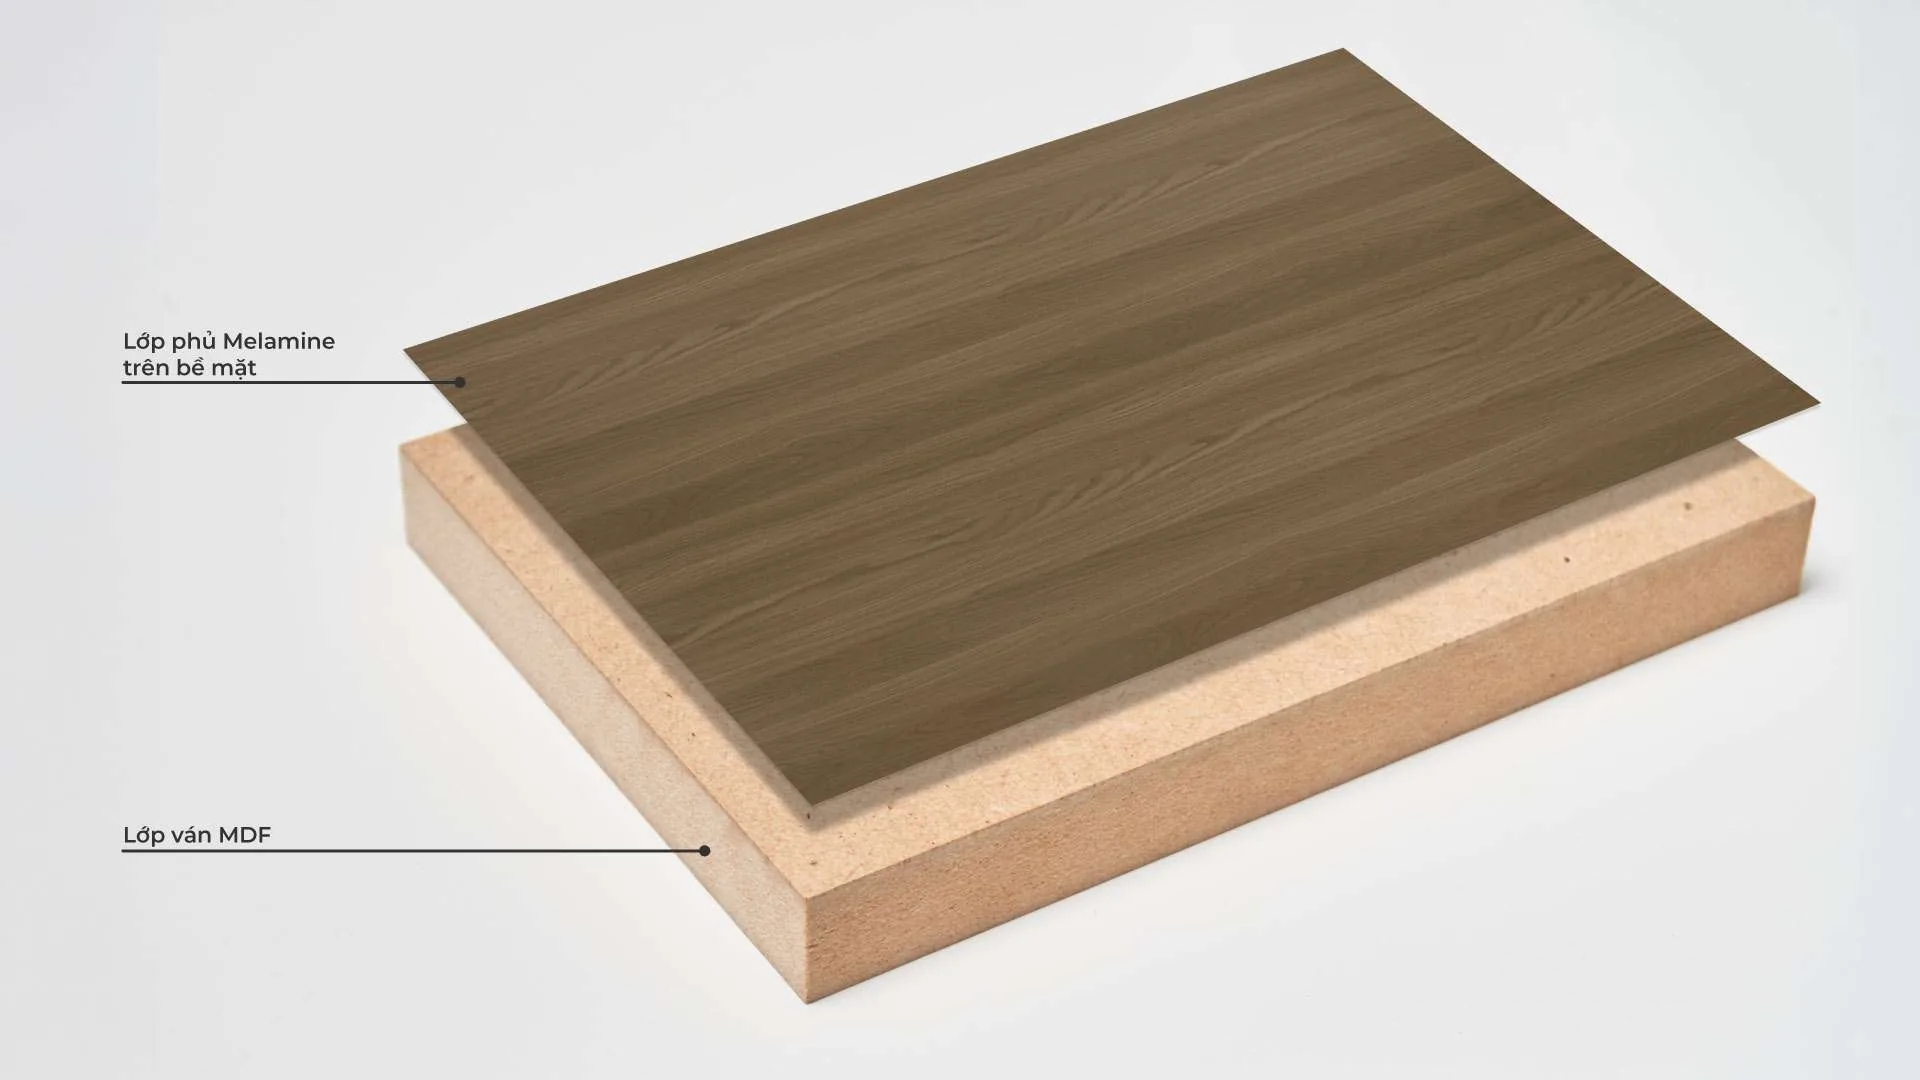
Đối với cốt gỗ MDF, vật liệu được tạo thành từ các sợi bột gỗ nghiền mịn phân bố đồng nhất từ bề mặt vào đến tận tâm lõi. Nhờ mật độ sợi gỗ liên kết chặt chẽ, các bước ren kim loại ăn sâu vào cốt giúp lực giữ ốc vít ổn định hơn nhiều so với ván dăm. Ở phân khúc cao hơn, cốt ván HDF sở hữu mật độ nén sợi gỗ đặc quánh với tỷ trọng tiêu chuẩn thường đạt từ 800 kg/m3 đến 900 kg/m3. Cấu trúc siêu đặc này giữ chặt từng vòng xoắn ren kim loại, chịu được lực giật liên tục từ các cánh cửa nặng như phân tích trong bài so sánh gỗ HDF và MDF.
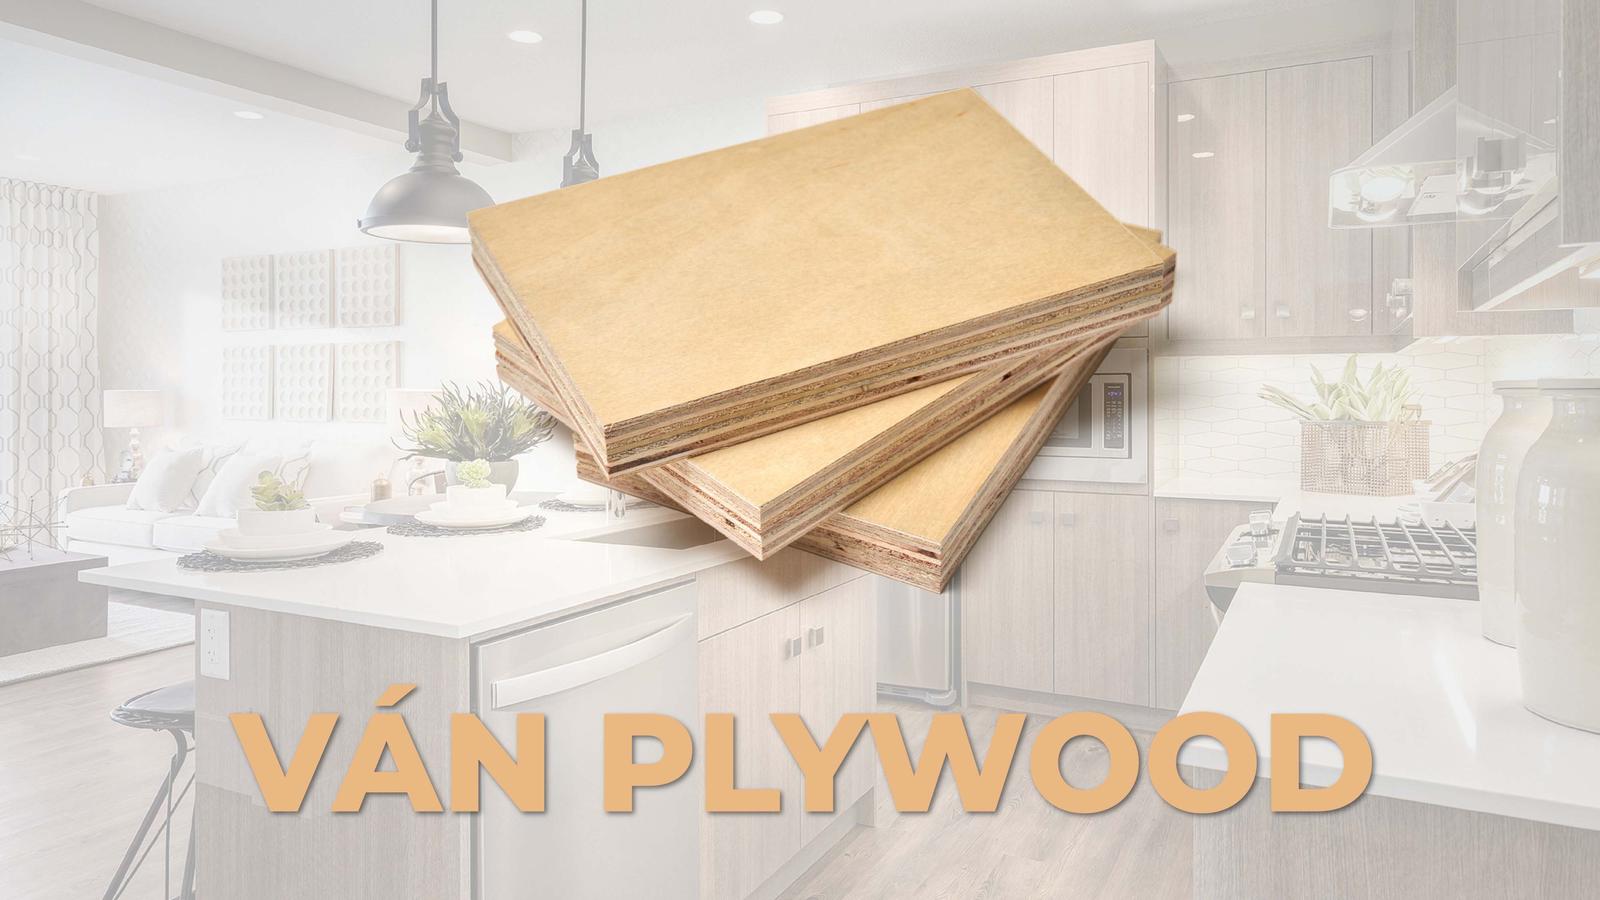
Khác biệt hoàn toàn với nhóm ván sợi và ván dăm ép từ bột keo, ván Plywood được cấu tạo từ nhiều lớp gỗ lạng tự nhiên xếp chồng vuông góc thớ vân liên tục và ép dưới áp suất thủy lực lớn. Khi mũi vít xuyên qua các lớp gỗ xếp so le, ren vít vừa bám vào thớ gỗ dọc vừa khóa chặt vào thớ gỗ ngang của gỗ tự nhiên. Cấu trúc liên kết đan chéo đa hướng này mang lại lực kháng nhổ và khả năng chống xé toạc chân vít cao nhất trong toàn bộ các dòng ván công nghiệp hiện nay.
Cần báo giá cho đúng loại vật liệu đang đọc?
Gọi trực tiếp để nhận giá sỉ tận gốc và tình trạng hàng tại tổng kho Thanh Hóa. An Phú Cường cấp vật liệu cho xưởng và kiến trúc sư, không thi công — nên tư vấn theo đúng nhu cầu, không chèo kéo.
So Sánh Lực Bắt Vít Vào Mặt Ván Và Cạnh Ván: Điểm Yếu Cần Lưu Ý
Khả năng chịu lực giữ vít của gỗ công nghiệp có sự chênh lệch rất lớn giữa vị trí mặt ván và mép cạnh ván. Trên bề mặt phẳng, nhờ áp suất ép bề mặt cao kết hợp cùng lớp phủ Melamine hoặc Laminate cứng vững, mật độ sợi gỗ tại lớp vỏ ngoài luôn đặc chắc nhất, giúp chân vít bám rất sâu và chịu được lực nhổ thẳng đứng rất lớn.
Ngược lại, mép cạnh ván là điểm yếu chí mạng của hầu hết các loại cốt gỗ công nghiệp dạng sợi và dăm, đặc biệt là MDF và ván dăm. Khi bắt vít song song với phương tấm ván vào mép cạnh, thân vít hoạt động như một chiếc nêm chêm tách cơ học. Dưới áp lực ren ép ngang, cốt gỗ MDF rất dễ bị tách lớp theo mặt phẳng ép ban đầu, làm mép ván phồng rộp và nứt toác sang hai mặt phủ. Ván dăm khi bắt vào cạnh còn yếu hơn nhiều do cấu trúc hạt dăm ở lõi xốp, bước ren vít rất dễ bị tuột trượt sau một thời gian cánh tủ đóng mở liên tục.
Riêng đối với cốt Plywood, nhờ các lớp gỗ lạng đan vuông góc so le nhau, mép cạnh vẫn duy trì được độ dai cơ học và lực giữ vít tốt hơn đáng kể so với ván MDF và ván dăm. Tuy nhiên, nguyên tắc an toàn chung cho mọi loại cốt là khi bắt vít vào mép cạnh ván có độ dày từ 17 mm đến 18 mm, mũi vít bắt buộc phải được khoan định vị chính xác vào tim đường tâm cạnh ván và tuyệt đối không được lệch sang hai bên mép phủ.
Quy Tắc Khoan Mồi Chống Toét Lỗ Và Vít Quay Trượt
Lỗi kỹ thuật phổ biến nhất ở các thợ mộc mới vào nghề là thói quen bắn vít trực tiếp bằng máy bắt vít có lực siết mạnh mà bỏ qua công đoạn khoan mồi. Thao tác ép vít thô bạo này sẽ dồn ép cốt gỗ sang hai bên thay vì cắt ren êm ái, gây ra các vết nứt tế vi ngầm bên trong lõi ván. Hậu quả là chỉ sau một thời gian chịu tải trọng cánh cửa, toàn bộ mảng cốt gỗ quanh chân vít sẽ bị vỡ vụn và tuột nhổ hoàn toàn.
Quy tắc kỹ thuật bắt buộc: Mọi vị trí bắt vít vào mép cạnh ván và mọi vị trí bắt vít trên cốt gỗ có mật độ cao như HDF đều phải được khoan mồi trước khi siết ốc. Đường kính của mũi khoan mồi phải được chọn bằng đúng đường kính lõi trục vít (không tính phần cánh ren nổi), thông thường dao động từ 2.5 mm đến 3.0 mm đối với loại vít gỗ có đường kính ngoài ren 4.0 mm. Chiều sâu của lỗ khoan mồi phải sâu hơn chiều dài thân vít từ 2 mm đến 3 mm để chứa phần mạt gỗ thừa bị đẩy xuống đáy.
Hiện tượng "vít quay trượt" xảy ra khi người thợ cài đặt cấp trượt mô-men xoắn của máy bắn vít quá lớn, khiến ren vít quay tít tại chỗ làm cháy gãy toàn bộ cấu trúc sợi gỗ xung quanh lỗ vít. Khi cốt gỗ đã bị mài nát thành bột bụi rời rạc, lỗ ren mất hoàn toàn lực ma sát để giữ ốc. Thợ thi công cần hạ cấp trượt của máy bắt vít xuống mức vừa phải và siết nhẹ tay ở những vòng ren cuối cùng để bảo toàn nguyên vẹn liên kết ren trong cốt ván.
Kỹ Thuật Khoan Chén Bản Lề Bật Trên Từng Loại Cốt Ván
Lỗ chén bản lề bật tiêu chuẩn có đường kính khoét 35 mm và chiều sâu phay tiêu chuẩn từ 11.5 mm đến 12 mm. Trên các tấm cánh cửa tủ thông dụng có độ dày từ 17 mm đến 18 mm, phần đáy thịt gỗ còn lại sau khi phay lỗ chén chỉ mỏng khoảng từ 5 mm đến 6.5 mm. Đây là phần thịt gỗ rất mỏng manh, đòi hỏi độ chuẩn xác tuyệt đối của cữ chặn độ sâu trên máy phay hoặc máy khoan bàn.
Đối với cốt ván dăm, nếu mũi khoan chén bị cùn hoặc thợ tỳ ép lực quá mạnh, đầu nhọn định tâm của mũi khoét rất dễ đâm thủng hoặc làm phồng nứt lớp phủ Melamine ở mặt trước cánh tủ. Đối với cốt MDF và HDF, do mật độ sợi gỗ cao và lượng keo nén lớn, ma sát cơ học sinh nhiệt rất mạnh khi khoét lỗ. Người thợ cần sử dụng mũi phay chuyên dụng sắc bén và nhấc mũi khoan ngắt quãng theo từng nhịp để phoi gỗ thoát ra ngoài, tránh làm cháy sém bề mặt khoét.
Khi cố định tai chén bản lề vào đáy lỗ phay, thợ thi công bắt buộc phải dùng loại vít gỗ ngắn chuyên dụng có chiều dài thân từ 12 mm đến 15 mm. Tuyệt đối không được dùng vít có chiều dài từ 16 mm trở lên vì đầu vít nhọn sẽ chọc thủng xuyên qua mặt trước của cánh cửa, phá hỏng hoàn toàn thẩm mỹ của chi tiết nội thất.
Chọn Cốt Ván Cho Cánh Tủ Lớn Và Giới Hạn Tháo Lắp Nhiều Lần
Đối với các hệ tủ áo cao kịch trần có chiều cao cánh từ 2.2 m đến 2.6 m, cánh tủ có trọng lượng rất lớn và chịu lực uốn cong liên tục theo phương thẳng đứng. Lựa chọn vật liệu an toàn hàng đầu cho cánh tủ khổ lớn là cốt ván Plywood chất lượng cao hoặc cốt ván MDF chống ẩm tỷ trọng cao. Thợ thi công cần bố trí tối thiểu từ 4 đến 5 bản lề bật trên mỗi cánh tủ cao, đồng thời đặt hai bản lề phía trên gần nhau hơn (cách nhau khoảng 15 cm đến 20 cm) để gánh lực giật chính khi mở cánh.
Giới hạn vật liệu mà xưởng cần nắm rõ: Cốt ván dăm hoàn toàn không nên dùng cho các cấu kiện đòi hỏi tháo lắp di dời nhiều lần. Cấu trúc dăm gỗ một khi đã bị vặn tháo vít ra thì các mảnh dăm xung quanh lỗ ren bị vỡ vụn, khi vặn lại vào lỗ cũ trên ván dăm, vít mất phần lớn lực bám ban đầu và bị trượt lỏng hoàn toàn. Nếu thiết kế bắt buộc dùng ván dăm cho đồ nội thất tháo lắp, xưởng bắt buộc phải sử dụng hệ liên kết chốt cam và ốc cấy nở nhựa chuyên dụng thay vì bắt vít trực tiếp vào cốt gỗ.
Khi nhập vật tư cho các dự án nội thất yêu cầu độ bền cao, các xưởng sản xuất tại Ninh Bình, Nam Định và Thanh Hóa nên lựa chọn nguồn ván Gỗ An Cường do An Phú Cường phân phối chính thức. Cốt ván đạt chuẩn tỷ trọng với chứng nhận CO/CQ minh bạch đảm bảo độ đồng nhất cơ lý, giúp ốc vít bám chặt bền bỉ qua hàng chục nghìn chu kỳ đóng mở cánh cửa. Bên cạnh kỹ thuật bắt vít, xưởng cũng cần tham khảo cách tính hao hụt khi cắt ván gỗ công nghiệp để tối ưu kích thước cánh tủ và quy trình bảo quản ván gỗ công nghiệp mùa nồm nhằm giữ cốt ván luôn khô ráo trước khi định vị bản lề.
Muốn xem mẫu thật trước khi chốt?
Bảng màu gốc Gỗ An Cường có sẵn tại tổng kho để anh/chị xem tận tay và đối chiếu mã màu trước khi xưởng đặt hàng. Nhận mẫu, catalog miễn phí.
Vật Liệu Chính Hãng Cho Hạng Mục Này Tại An Phú Cường
Công ty Cổ phần Tập đoàn An Phú Cường là đại lý phân phối ủy quyền vật liệu Gỗ An Cường tại Thanh Hóa, Ninh Bình và Nam Định. Toàn bộ hàng hoá đều có đầy đủ chứng từ CO/CQ, xuất hoá đơn VAT minh bạch, cam kết đúng mã màu theo bảng màu gốc của hãng.
Với lợi thế tổng kho hàng sẵn, An Phú Cường cung cấp giá sỉ tận gốc cho xưởng mộc, kiến trúc sư và nhà thầu. Quý khách được hỗ trợ tư vấn chọn mã, nhận mẫu vật liệu thực tế và ghép xe giao hàng liên tỉnh. Liên hệ hotline 088 884 76 36 để nhận báo giá mới nhất.
Câu Hỏi Thường Gặp
1. Bắt vít trực tiếp vào mép cạnh ván MDF không khoan mồi có được không?
Không được. Bắt vít trực tiếp không qua khoan mồi sẽ khiến thân vít hoạt động như một chiếc nêm chêm nứt, tách rời các lớp sợi ép của ván MDF làm phồng nứt toác mép cạnh sang hai mặt phủ.
2. Chọn mũi khoan mồi theo cỡ vít thế nào?
Mũi khoan mồi tiêu chuẩn cho vít thân ren 4.0 mm nên có đường kính từ 2.5 mm đến 3.0 mm, tương đương với đường kính lõi thân vít chưa tính chiều cao đường ren ngoài.
3. Cánh tủ áo cao kịch trần cần lắp mấy bản lề?
Cánh tủ cao 2.4 m nên bố trí từ 4 đến 5 bản lề bật giảm chấn, trong đó hai bản lề trên cùng nên đặt cách nhau gần hơn khoảng 15 cm đến 20 cm để gánh lực giật chính của cánh khi mở.
4. Khoan chén bản lề sâu bao nhiêu là vừa?
Độ sâu tiêu chuẩn của lỗ chén bản lề bật là từ 11.5 mm đến 12 mm. Với ván dày 17 mm, độ dày đáy còn lại khoảng 5 mm đến 5.5 mm, đủ an toàn không làm phồng mặt ngoài cánh.
5. Lỗ vít trên ván dăm bị toét trượt ren có cách nào khắc phục nhanh không?
Cách xử lý chuẩn nhất là cấy tắc kê nở gỗ hoặc chốt gỗ kèm keo sữa chuyên dụng vào lỗ toét, chờ keo khô cứng rồi khoan mồi bắt lại vít, hoặc dịch chuyển bản lề sang vị trí thịt gỗ mới.
6. Vì sao ván Plywood giữ vít tốt hơn ván MDF và ván dăm?
Ván Plywood được ép từ nhiều lớp gỗ lạng tự nhiên đan xen vuông góc thớ vân, giúp ren vít khóa chặt đồng thời cả thớ dọc và thớ ngang của gỗ, tạo lực kháng nhổ và chống xé cao hơn cấu trúc bột sợi ép.
7. Chọn chiều dài vít bắt bản lề thế nào?
Loại vít tiêu chuẩn để bắt tai chén bản lề vào cánh ván dày 17 mm có chiều dài thân từ 12 mm đến 15 mm, tránh tuyệt đối dùng vít 16 mm trở lên vì sẽ đâm thủng mặt cánh.
8. Tại sao ván dăm không nên dùng vít bắt trực tiếp cho đồ tháo lắp?
Cấu trúc dăm gỗ của ván dăm rất giòn và xốp; khi tháo vít ra các răng ren gỗ bị gãy vụn hoàn toàn, vặn lại vào lỗ cũ trên ván dăm, vít mất phần lớn lực bám và bị lỏng tuột.